2026-10-09
En belagt stempelstang er en af de komponenter, der stille og roligt bestemmer, hvor længe en hydraulisk cylinder holder. Det er den eneste bevægelige overflade, en cylinder udsætter for omverdenen, og hver stenslag, ridse, saltaflejring eller rustgrav, der lander på den, rejser til sidst tilbage under forseglingen og ind i olien. Længe før en cylinder fejler i marken, har stangoverfladen normalt fortalt historien.
Wuxi Qunke Maskiner har bygget hydrauliske cylindre, pneumatiske cylindre og præcisionsstempelstænger siden 2008, og belægningsarbejde har været en del af den daglige rutine i det meste af tiden. Det følgende er en praktisk gennemgang: hvad en belægning egentlig gør på en stang, hvilke overfladebehandlinger passer til hvilke arbejdsforhold, og hvordan valget interagerer med tætninger, væske og vedligeholdelse.
Mekanisk overfører en stempelstang belastning fra stemplet ud gennem cylinderhovedet. To forskellige områder af samme del udfører to helt forskellige opgaver. Under forseglingen er stangen en glidende overflade, og dens diametertolerance, rundhed og ruhed afgør, om forseglingen holder trykket i årevis eller begynder at græde efter et par tusinde cyklusser. Uden for cylinderen er den selvsamme stang en blotlagt strukturel overflade, der vender mod regn, støv, grus, salt og udvaskningskemikalier.
En belægning er, hvordan de to job adskilles. Basisstålet giver styrke og stivhed, mens belægningen giver hårdhed, lav friktion og korrosionsbeskyttelse præcis der, hvor skaden sker.
Kulstofstål som 1045 og 4140 er stangproduktionens arbejdsheste, men ubelagt ruster de hurtigt i fugtig luft eller kystluft. Når rusten begynder, bliver hullerne til slibende kanter, der barberer materiale af tætningslæben, og lækagen starter længe før noget ser åbenlyst ødelagt ud. Selv før grubetætning opstår, hæver tør friktion mellem bart stål og en polyurethan- eller NBR-tætning den lokale temperatur og fremskynder slid.
Rustfrit stål løser korrosionssiden, men bringer sine egne problemer: det er relativt blødt, tilbøjeligt til at gnave og dyrt ved store diametre. For de fleste hydrauliske og pneumatiske stænger er det praktiske svar derfor et belagt kulstof- eller legeret stål, med belægningen valgt til det miljø, maskinen faktisk arbejder i.
Belægningsnavne kan være forvirrende, fordi nogle af dem beskriver en familie snarere end en enkelt opskrift. I praksis falder de ruter, der oftest optræder på stempelstænger, i fire grupper: galvanisk krom, sammensatte elektropletterede lag, termisk påførte lag såsom keramik og laserbeklædning og diffusionsbehandlinger såsom QPQ.
Hård krom forbliver standard for generel hydraulisk service, og det er der god grund til. Det elektropletterede lag er typisk 20 til 50 mikrometer tykt, når omkring 800 til 1000 HV og tilbyder en meget lav friktionskoefficient over for almindelige tætningsforbindelser. Denne kombination holder tætningstemperaturerne nede og modstår de små slibende partikler, der kommer forbi vinduesviskerne.
Dens svaghed er porøsitet og mikrorevner. I en velsmurt indendørs maskine har dette sjældent betydning, men i kystnære eller kemiske miljøer kan korrosion krybe gennem de fine revner og løfte laget nedefra. Derfor findes der sammensatte lag.
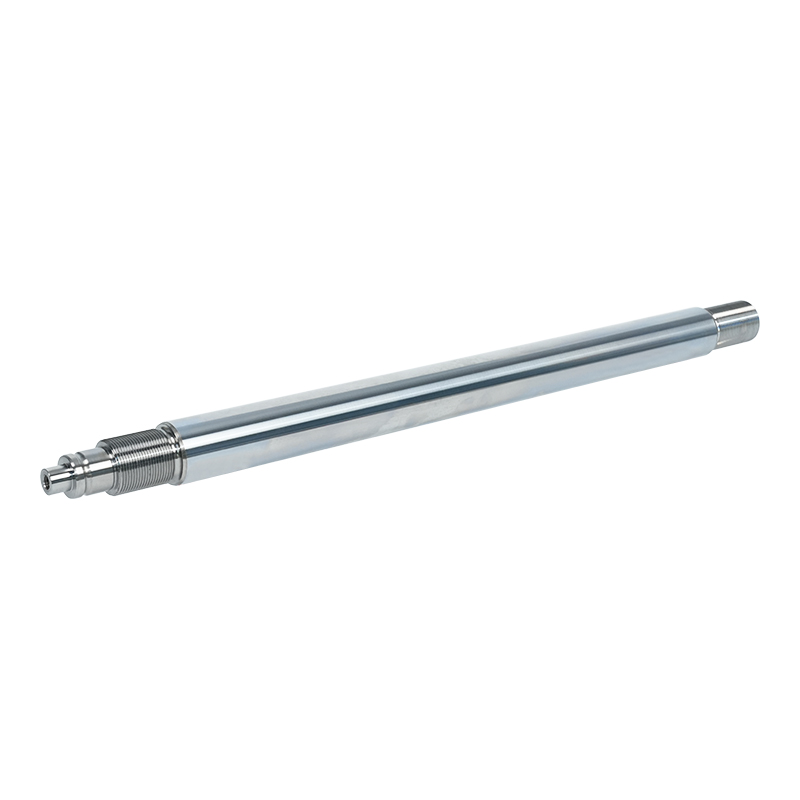
 Hårdforkromet hydraulisk cylinder stempelstang Elektrobelagt forkromet stempelstang til hydrauliske cylindre, tilgængelig i stål og rustfri kvaliteter, med kontrolleret tykkelse og tilpasset bearbejdning. Se produkt →
En sammensat rute lægger et blødere, mere korrosionsbestandigt lag nedenunder og et hårdt kromlag ovenpå. Mælkehvid krom som basislag med hård krom over er et velkendt par, og nikkel efterfulgt af hård krom fungerer efter samme princip: barrierelaget blokerer for fugt og kemikalier, mens det yderste lag tager sliddet. Begge har brug for ekstra pletteringstrin, længere leveringstider og strammere badkontrol, så de er normalt forbeholdt udstyr, der virkelig lever udendørs eller i nærheden af saltvand.
Quench-polish-quench er en diffusionsbehandling snarere end et aflejret lag: Overfladen nitreres i et saltbad, poleres og oxideres derefter. Fordi der ikke er tilføjet noget ovenpå, er der intet lag, der kan flage væk, og dimensionsændringen er minimal, hvilket gør QPQ attraktiv for tynde stænger og dele, der holdes til snævre tolerancer. Kabinettet er lavvandet, dog typisk snesevis af mikrometer, så det er ikke et middel mod dyb udskæring eller kraftig slid.
Tabellen nedenfor opsummerer, hvordan disse ruter sammenlignes i daglige produktionstermer. Tallene er typiske intervaller frem for faste specifikationer, da lagtykkelse normalt aftales pr. projekt.
| Belægningsrute | Typisk lag | Hovedstyrke | Bedste pasform | Punkter at se |
|---|---|---|---|---|
| Hård forkromning | 20-50 µm | Slidstyrke med lav friktion | Generelle hydrauliske og pneumatiske cylindre under moderate forhold | Porer og mikrorevner kan tillade, at korrosion starter nedenunder |
| Mælkehvid krom plus hård krom | To lag, 30-60 µm i alt | Korrosionsbeskyttelse kombineret med en hård ydre overflade | Fugtigt, kystnært og mobilt udstyr | Flere procestrin og strammere badkontrol |
| Nikkel plus hård chrom | To lag, 30-70 µm i alt | Stærk barriere mod kemikalier og salt | Marine-, kemikalie- og minedriftspligt | Nikkelbadets kemi skal overvåges nøje |
| Keramik (plasmaspray) | 100-300 µm | Slid og høj temperaturbestandighed | Aggressiv slid og varme arbejdsforhold | Har brug for diamantslibning; kontroller tætningssammensætningens kompatibilitet |
| Laserbeklædning | 0,3-2 mm før bearbejdning | Tykt, metallurgisk bundet slidlag | Minedrift, uddybning, marine- og stangrenovering | Højere pris pr. del og ekstra bearbejdningsgodtgørelse |
| QPQ behandling | Diffusionsbeholder, 10-30 µm | Slid- og korrosionsbestandighed med næsten ingen forvrængning | Tynde stænger og dele holdt til snævre tolerancer | Begrænset kassedybde; ikke en kur mod dybdeboring |
Miljøet besvarer normalt belægningsspørgsmålet hurtigere end noget katalog gør. Hvis salt, syre eller proceskemikalier er til stede, er beslutningen korrosionsstyret, og barrierelagene bevæger sig fremad. Hvis der er sand, malm eller slagger, er beslutningen styret af slid, og hårdhed plus lagtykkelse betyder mere.
Hvor slid og varme kommer sammen, tjener keramiske belægninger deres plads. Et plasma-sprøjtet aluminiumoxid-titanoxid-lag på nogle få hundrede mikrometer er hårdere end krom og tolererer højere overfladetemperaturer, hvorfor det optræder på cylindre, der arbejder i nærheden af ovne eller håndterer varmt materiale. Det har brug for diamantslibning bagefter for at nå en tætningsvenlig finish, og nogle tætningsforbindelser bør gennemgås, før de forpligtes.
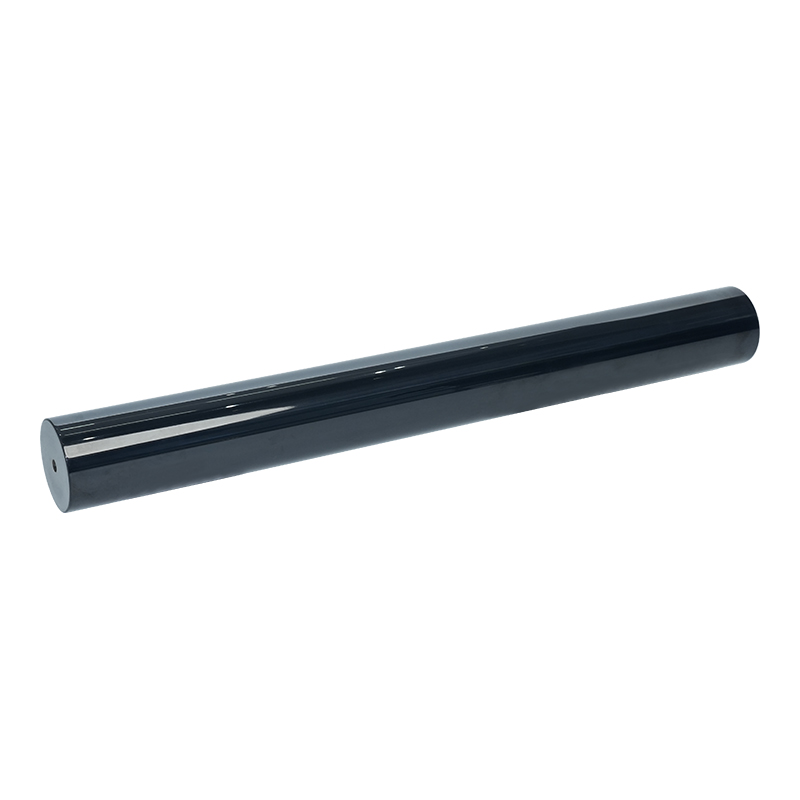
 Keramisk belagt hydraulisk cylinder stempelstang Plasma-sprøjtet keramisk belægning til hydrauliske stempelstænger, tilbydes i siliciumnitrid, alumina/siliciumcarbid og nano-keramiske muligheder for slid- og korrosionsbestandighed. Se produkt →
En belægning bedømmes aldrig på hårdhed alene. Ruhed under forseglingen er, hvad forseglingen faktisk føles, så en hård, men ru overflade kan slide en forsegling ud hurtigere end en blødere, glattere. Krom er naturligt glat og tilgivende; keramiske og laserbeklædte overflader skal slibes og poleres tilbage til en kontrolleret Ra inden montering. Sliberetningen har også betydning, da spiralmærker kan fungere som små pumpekanaler.
To produktionsdetaljer er nemme at overse. Først bør højstyrkestål bages efter plettering for at reducere risikoen for brintskørhed. For det andet ændrer lagtykkelsen den færdige diameter, så slibetillægget skal planlægges fra starten i stedet for at korrigeres i slutningen af linjen.
Vores belagte stænger og stangsamlinger ender i vandbevaringsudstyr, metallurgi, entreprenørmaskiner, skibs- og havneudstyr, oliefeltudstyr, minemaskiner, pælerigge og gravemaskiner. Mønstret er konsekvent: Jo hårdere miljøet er og jo længere vedligeholdelsesintervallet er, jo mere bevæger specifikationen sig fra enkeltlagskrom til komposit-, keramiske eller laserbeklædte overflader.
Laserbeklædning er den rute, vi anbefaler, når sliddet er virkelig stort, eller når en dyr stang er værd at redde frem for at udskifte. Fordi laget er metallurgisk bundet til basismetallet og kan bygges op til en millimeter eller mere, overlever det stød og grov slid, der ville strippe et tyndt elektropletteret lag, og det giver også slidte stænger en ekstra levetid.
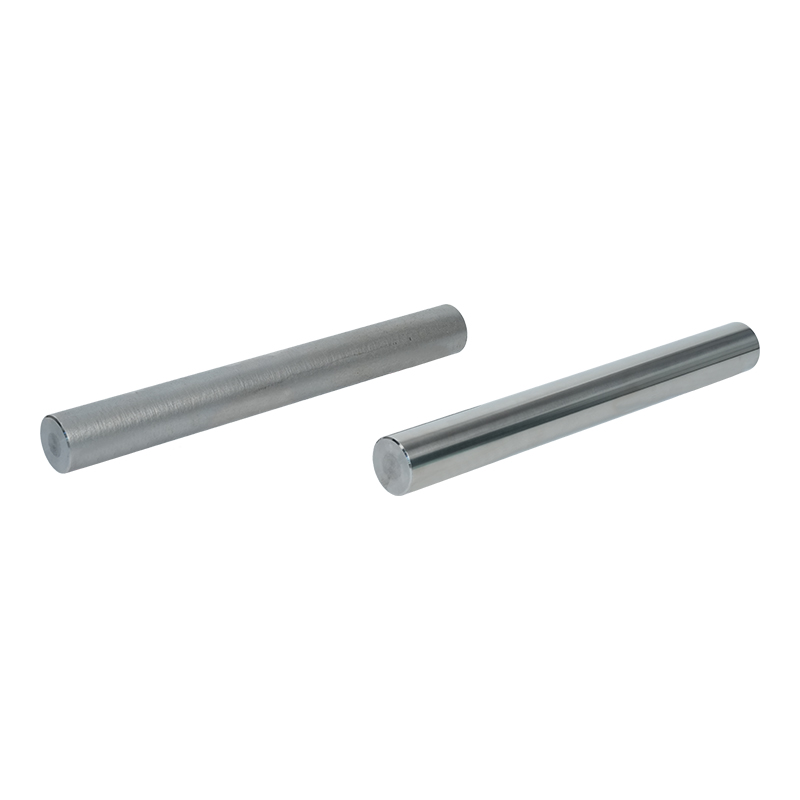
 Laserbeklædning Cylinder stempelstang Laserbeklædt stempelstang med nikkel-, kobolt- eller jernbaserede legeringslag, afsluttet med slibning til slid, korrosion og højtemperaturservice. Se produkt →
Ingen af disse belægninger opfører sig forudsigeligt uden procesdisciplin. Siden vi opnåede ISO 9001- og ISO 14001-certificeringen i 2011, har vi bygget vores stangproduktion op omkring CNC-slibe- og polermaskiner og intelligente, miljøkontrollerede pletteringslinjer, med belægningstykkelse, vedhæftning og overfladefinish kontrolleret på hvert trin i stedet for kun ved den endelige inspektion.
Kapacitet betyder lige så meget som kontrol. Vores fabrikker dækker nu mere end 25.000 kvadratmeter, og udvidelsen i 2022 tilføjede en 20.000 kvadratmeter stor facilitet i Wuxi sammen med vores Loudi-afdeling, hvilket er det, der gør det muligt for batchordrer og tilpassede samlinger at køre på samme etage. Hvis du gerne vil gå dybere ind i bearbejdningssiden af historien, er vores note vedr hvad der egentlig gør en stang præcis forklarer, hvordan tolerance og finish holdes på butiksgulvet.
De fleste belægningsproblemer, vi ser, er specifikationsproblemer snarere end produktionsproblemer. Et par detaljer sendt med en forespørgsel sparer en hel del frem og tilbage senere:
Med den information tager en belægningsanbefaling normalt en kort udskiftning, og en prøvestang kan produceres, før hele batchen er forpligtet.
A belagt stempelstang er en lille del af en maskine og en stor del af dens pålidelighed. At vælge det lag, der matcher de virkelige arbejdsforhold, frem for det, der ser mest imponerende ud på papiret, er det, der holder cylindrene tørre, tætninger intakte og lange vedligeholdelsesintervaller. Hvis du er i tvivl om, hvilken rute der passer til din ansøgning, så send os arbejdsbetingelserne, så gennemgår vi mulighederne med dig.
Kontakt os
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Tag kontakt
Mobil