2026-09-30
Bom hydrauliske stempelstænger sidde i hjertet af enhver maskine, der løfter, når eller placerer en last i højden. Uanset om udstyret er en arbejdsplatform, en lastbilmonteret kran eller en betonbompumpe, konverterer stangen inde i hver bomcylinder hydraulisk tryk til kontrolleret bevægelse, mens den overlever støv, vibrationer og konstante belastningsvendinger. For købere og ingeniører er udfordringen sjældent at finde en stang, der passer; det er at finde en, der holder sine dimensioner, overflade og træthedslevetid gennem mange års feltarbejde.
En bomcylinder er ikke en bænkpress. Dens stang er ofte forlænget langt fra cylinderlegemet, hvilket gør stangen til en udkrager, der skal modstå bøjning såvel som aksialt tryk. Sidebelastninger fra bomstrukturen, vind og skovl- eller platformsvægt omsættes alle til bøjningsbelastning langs den udsatte længde. Samtidig står stangen over for regn, salt, grus og hydraulisk væsketåge.
Denne kombination af bøjning, korrosion og glidende slid er grunden til, at bomstænger normalt er specificeret med snævrere rethedstolerancer, hårdere overflader og bedre korrosionsbeskyttelse end cylinderstænger til generelle formål. En stang, der opfylder den nominelle diameter, men som bøjer under belastning, vil score forseglingen, lække olie og til sidst tvinge en cylinder ombygning.
Den første beslutning i stangvalg er, om kroppen skal være solid eller hul. Solide stænger er standard for de fleste bomcylindre, fordi de tilbyder høj stivhed i en kompakt konvolut. De er ligetil at bearbejde, ligefrem til krom og nemme at efterse. Når cylinderboringen er stor, og slaglængden er kort, vinder en solid stang normalt på pris og pålidelighed.
Hule stænger bliver attraktive, når vægten betyder noget, eller når stangen skal have en intern oliepassage. En hul stempelstang kan reducere bevægelig masse på langrækkende bomme, hvilket igen sænker inerti og forbedrer positioneringsnøjagtigheden. Hule olierør tjener et andet formål: de leder hydraulikvæske gennem selve stangen, hvilket forenkler manifolddesignet på visse bom- og støttebenskredsløb.
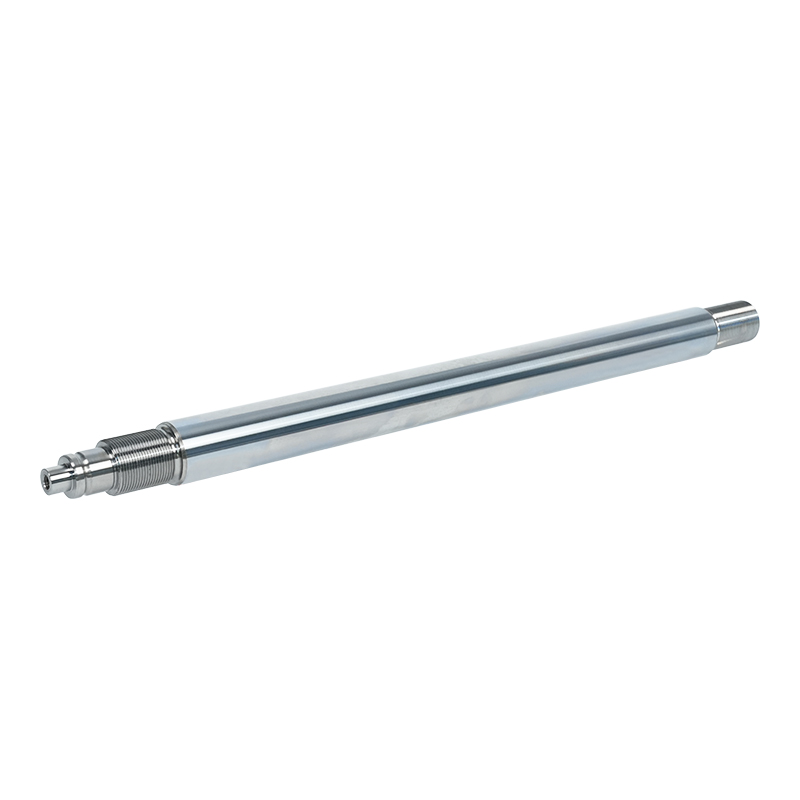
 Præcisions-finished legeret stål massiv stempelstang til hydrauliske cylindre Fremstillet af legeret eller rustfrit stål med F5-F9-nøjagtighed og Φ20-Φ500 diametre, denne solide stang understøtter bomcylindre, der kræver dimensionel konsistens; valgfri hårdforkromning og specialbearbejdning er tilgængelige. Se produkt →
Til kritiske bomapplikationer giver en massiv stang med præcision finish den dimensionelle konsistens, som pakdåsetætninger og -lejer er afhængige af. Overfladefinish, rundhed og rethed interagerer her, og små afvigelser, der er usynlige på en stang til generelle formål, kan blive lækagebaner på en bom, der cykler tusindvis af gange pr. skift.
Bare stål holder ikke længe på en fungerende bom. Overfladen af en stempelstang aftørres af tætninger ved hvert slag, så den skal være hård nok til at modstå slid og glat nok til at beskytte tætningslæben. Valg af belægning er derfor en af de mest konsekvensbeslutninger i specifikationen.
Hårdforkromning forbliver industriens baseline. Et velpåført hårdkromlag giver en hård overflade med lav friktion med god slidstyrke til en rimelig pris. Hvor korrosionsbestandighed betyder mere, tilføjer en mælkehvid krom- og hårdkrombelægning et blødere, mere ensartet underlag, der forbedrer saltspray-ydelsen. Nikkel- og hårdkrombelægning kombinerer en korrosionsbestandig nikkelbarriere med et ydre lag af hårdt krom, som passer til offshore, havne og andre våde miljøer.
Til mere krævende arbejdscyklusser tilbyder keramisk belægning og laserbeklædning alternativer. Keramiske belægninger giver høj hårdhed og fremragende kemisk modstandsdygtighed, mens laserbeklædning smelter sammen et metallurgisk bundet lag, der kan ombearbejdes og genopbygges. QPQ-coating, en quench-polish-quench-nitreringsproces, producerer en hård, slidbestandig overflade med minimal forvrængning, hvilket er nyttigt på lange, slanke stænger, hvor rethed er kritisk.
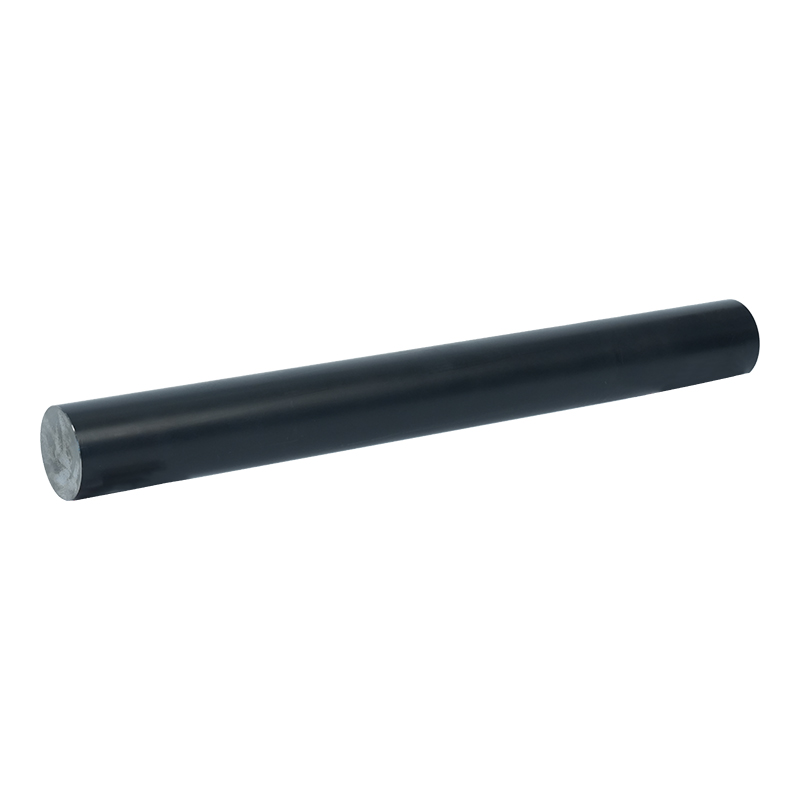
 Hårdforkromet stempelstang til hydrauliske cylindre Denne stempelstang er galvaniseret med tæt krom og tilbyder høj overfladehårdhed, slid- og korrosionsbestandighed og en glat finish til krævende hydrauliske cylinderapplikationer, der kræver tætning, pasform eller dimensionsrestaurering. Se produkt →
Mange bomcylindre bruger ikke en almindelig stang. I stedet leveres stangen som en samling, der inkluderer et øje, flange eller gevindende, der allerede er forbundet med stangkroppen. Sammenføjningsmetoden påvirker træthedsstyrke, gennemløbstid og reparationsstrategi.
En smedet stang i ét stykke danner stangen og enden af et enkelt smedet stykke, hvilket eliminerer svejsesømme i området med størst belastning. Dette er det foretrukne valg til bomcylindre med høj belastning, hvor udmattelseslevetiden er kritisk. Integrerede svejsestangsdesign svejser en separat ende til stangkroppen, hvilket giver mere fleksibilitet i endegeometrien og kan være mere økonomisk til medium-duty applikationer. Splittede svejsestangkonstruktioner opdeler samlingen i sektioner, der svejses og derefter færdigbehandles, hvilket hjælper, når den samlede længde overstiger tilgængelig bearbejdningskapacitet, eller når endematerialet skal afvige fra stangmaterialet.
 Smedet et-stykke hydraulisk cylinder stempelstangsamlinger Fremstillet af integreret smedning uden svejse- eller samlingssamlinger, giver denne stangsamling i ét stykke kontinuerlig kornflow, høj udmattelsesstyrke, F5-F9-nøjagtighed, valgfri hårdforkromning og tilpasset bearbejdning til krævende cylindre. Se produkt →
Stangens ydeevne afgøres længe før delen når maskinen. Stålkemi, varmebehandling, opretning, bearbejdning, slibning, polering og belægning sætter alt deres præg på den endelige overflade. En leverandør, der kontrollerer disse trin internt, har en kortere vej til ensartet output.
I vores egen produktion starter processen med indgående materialeinspektion og fortsætter gennem CNC-slibning, CNC-polering og en intelligent miljøstyret pletteringslinje. Hver stang kontrolleres for rethed, diameter, rundhed og overfladeruhed før belægning, og derefter igen efter belægning for tykkelse, vedhæftning og overfladefejl. Virksomheden har haft ISO 9001 og ISO 14001 certificering siden 2011, og fabrikken dækker nu mere end 25.000 kvadratmeter med flere hundrede ansatte.
Hvis du vil have et nærmere kig på, hvordan præcision rent faktisk måles og vedligeholdes på en stempelstang, kan vores artikel om præcision stempelstang behandling gennemgår nøgleparametrene.
Den rigtige stang er den, der matcher maskinens belastnings-, miljø- og vedligeholdelsesmodel. Tabellen nedenfor opsummerer almindelige bomapplikationer og de stangvalg, der har tendens til at passe til dem.
| Ansøgning | Typisk stangkrop | Almindelig overfladebehandling | Nøglefokus |
|---|---|---|---|
| Arbejdsplatform | Solid, præcis finish | Hård krom | Rethed, tætningsliv |
| Lastbilmonteret kran | Solid eller hul | Hård krom, nickel-chrome | Bøjningsmodstand, korrosion |
| Beton bompumpe | Solid, høj stivhed | Hård krom, ceramic | Træthed liv, slid |
| Havne- og offshoreudstyr | Solid eller montage | Nikkel-krom, laserbeklædning | Saltspray, kan repareres |
| Langrækkende gravemaskine | Hul eller solid samling | Hård krom, QPQ | Vægt, forvrængning kontrol |
Bom hydrauliske stempelstænger er en lille del af en stor maskine, men de bærer en uforholdsmæssig stor del af pålidelighedsbyrden. En stang, der er lige, hård og ordentligt beskyttet, holder sæler i live, holder trykket og holder bommen i bevægelse forudsigeligt. En stang, der er underspecificeret, bliver en tilbagevendende vedligeholdelsespost.
Hvis du specificerer stænger til et nyt bomdesign eller leder efter en leverandør, der kan understøtte en eksisterende flåde, er den praktiske vej først at definere belastningstilfældet, miljøet og det forventede serviceinterval og derefter matche stangkroppen, samlingstypen og belægningen til disse input. Denne sekvens holder omkostningerne, hvor de hører hjemme, og ydeevnen, hvor det betyder noget.
Kontakt os
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Tag kontakt
Mobil