2026-07-09
Hvis du arbejder med hydrauliske eller pneumatiske cylindre, ved du allerede, at stempelstangen er en af de mest kritiske komponenter i hele systemet. Det er den del, der overfører kraft fra stemplet til den ydre belastning, og den gør dette, mens den udsættes for høje tryk, konstant bevægelse og ofte barske miljøforhold. A solid stempelstang – i modsætning til en hul eller rørformet stang – er et enkelt, uafbrudt stykke metal, der løber fra stemplet gennem cylinderhovedet til omverdenen. I denne guide vil vi dække, hvad solide stempelstænger er, hvilke materialer de er lavet af, hvordan de er fremstillet, hvilke specifikationer der betyder noget, og hvordan du vælger den rigtige til din anvendelse.
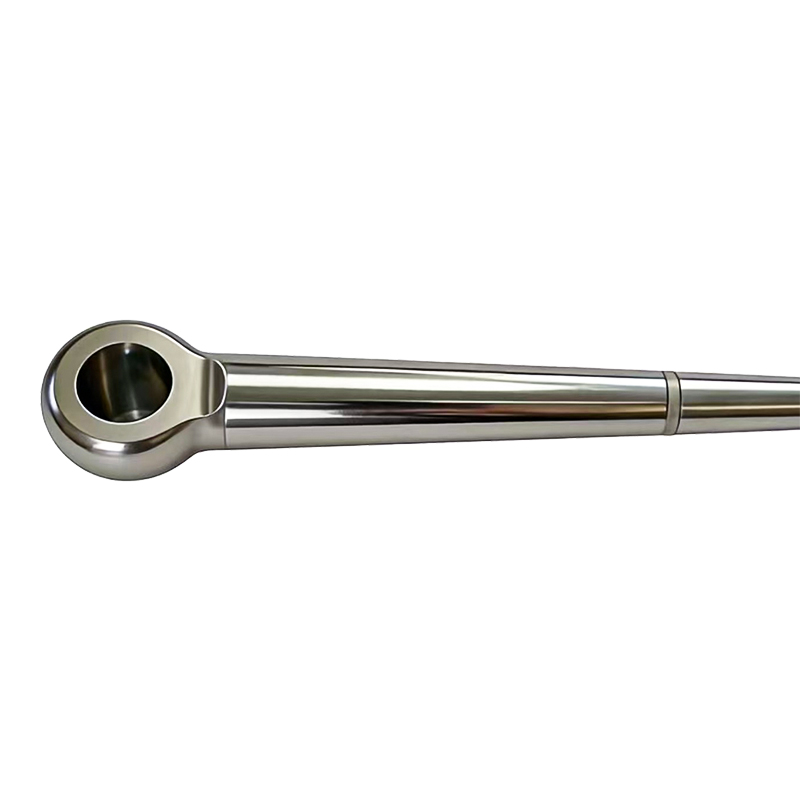
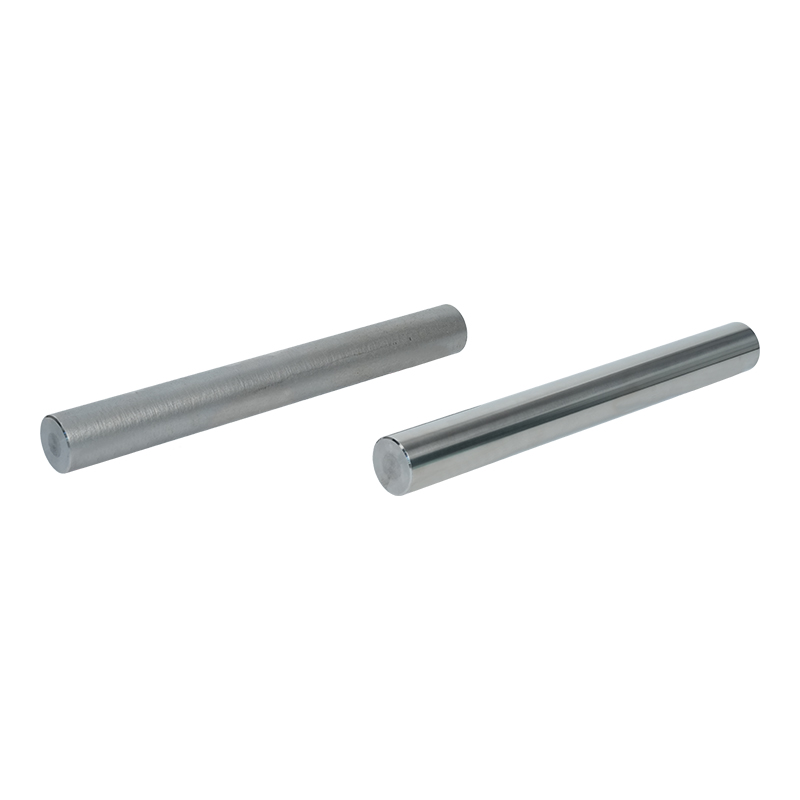
A solid stempelstang er en cylindrisk metalstang, der forbinder stemplet inde i en cylinder med den eksterne mekanisme, der drives. Det kaldes "solid", fordi det er lavet af et enkelt stykke materiale - typisk højstyrkestål - uden nogen hul kerne eller indre passage. Stangen strækker sig gennem cylinderhovedet, hvor den er forseglet af en forskruning for at forhindre væske eller gas i at lække ud, og overfører den lineære bevægelse og kraft genereret af stemplet til den udvendige belastning.
Den solid stempelstang er udsat for betydelige mekaniske belastninger: træk- og trykkræfter, bøjningsmomenter, sidebelastninger og træthed fra gentagne cykler. Det skal også modstå slid fra stangtætningen og korrosion fra driftsmiljøet. Derfor er valg af det rigtige materiale, overfladefinish og fremstillingsproces helt afgørende for pålidelig drift.
Den material you choose for your solid stempelstang påvirker direkte dets styrke, holdbarhed og omkostninger. Her er de mest almindelige materialer, der bruges i industrien.
Mellem kulstofstål er det mest udbredte materiale til hydrauliske stempelstænger . Klasse C45 (DIN) eller 1045 (AISI) er standardvalget. Det giver en god balance mellem styrke og sejhed, med trækstyrke typisk omkring 600-700 MPa. Når den er korrekt hærdet og hærdet, giver den fremragende træthedsmodstand til en rimelig pris. De fleste kulstofstålstænger er induktionshærdede og forkromede for at forbedre overfladens hårdhed og korrosionsbestandighed.
Til mere krævende applikationer, hvor der kræves højere trækstyrke og bedre hærdeevne, anvendes legerede stål som 42CrMo4 (DIN) eller 4140 (AISI). Disse materialer tilbyder trækstyrker op til 1.000-1.200 MPa efter korrekt varmebehandling. De bruges almindeligvis i tungt maskineri, mobil hydraulik og applikationer, hvor stangen skal modstå høje sidebelastninger eller stødkræfter.
I korrosive miljøer - som marine applikationer, fødevareforarbejdning eller kemiske anlæg - er rustfrit stål det oplagte valg. Solide stempelstænger lavet af 304 eller 316 rustfrit giver fremragende korrosionsbestandighed ved moderate styrkeniveauer. For højere styrke kan udfældningshærdende kvaliteter som 17-4 PH opnå trækstyrker over 1.300 MPa og samtidig opretholde god korrosionsbestandighed. Afvejningen er væsentligt højere omkostninger sammenlignet med kulstofstål.
nogle pneumatiske stempelstænger og high-end hydrauliske stænger er lavet af nitreret stål. Nitrering er en overfladehærdningsproces, der diffunderer nitrogen ind i overfladelaget, hvilket skaber et hårdt, slidbestandigt kabinet uden behov for separat forkromning. Nitrerede stænger tilbyder fremragende slidstyrke og udmattelsesstyrke, men nitreringsprocessen øger omkostningerne.
Den production of a high-quality solid stempelstang involverer flere nøje kontrollerede trin. Hvert trin påvirker stangens endelige ydeevne og levetid.
Den process starts with selecting the appropriate steel grade and sourcing bar stock. The bar is usually hot-rolled or cold-drawn, depending on the required diameter and surface quality. Cold-drawn bars offer better dimensional accuracy and surface finish, which reduces subsequent machining time.
Den bar stock is cut to the required length using a band saw or automatic sawing machine. A small machining allowance is left for subsequent turning and grinding operations.
Den rod is turned on a CNC lathe to bring it close to the final diameter. This operation removes the scale from hot-rolled material and creates a uniform surface for subsequent operations. A threaded end may be machined at the external end for connection to the load.
Afhængigt af materialet og anvendelsen kan stangen bratkøles og hærdes for at opnå de ønskede mekaniske egenskaber. For kulstofstålstænger påføres ofte induktionshærdning på overfladelaget for at øge slidstyrken og samtidig bevare en sej, duktil kerne.
Efter varmebehandling er stangen centerløs slebet for at opnå den endelige diameter med snævre tolerancer - typisk inden for ±0,02 mm eller bedre. En fin overfladefinish på Ra 0,2–0,4 µm opnås ved efterfølgende polering. Denne glatte finish er afgørende for tætningens levetid; en ru overflade vil hurtigt slide stangtætningen og forårsage utætheder.
For forkromede stempelstænger , er et lag hårdt krom galvaniseret på jordoverfladen. Kromlaget giver fremragende slidstyrke, en lav friktionskoefficient og beskyttelse mod korrosion. Typisk kromtykkelse er 20-50 µm, og pletteringen efterfølges ofte af en efterbehandling (superfinish eller polering) for at opnå den endelige overfladeruhed.
Den finished solid stempelstang inspiceres for dimensionsnøjagtighed, overfladefinish og rethed. Hårdhedstest og, i nogle tilfælde, ikke-destruktiv test (som inspektion af magnetiske partikler) udføres for at opdage overfladefejl. Stængerne belægges derefter med en rustforebyggende olie og pakkes til forsendelse.
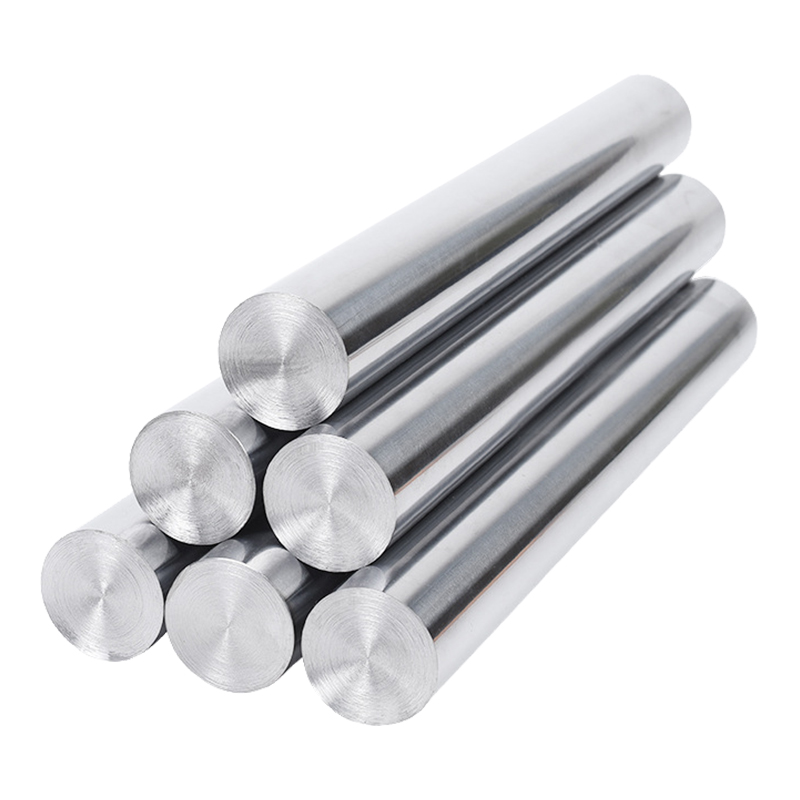
Ved specificering eller køb af en solid stempelstang , flere tekniske parametre er væsentlige. Her er en oversigt over de vigtigste.
| Specifikation | Typiske værdier | Hvorfor det betyder noget |
| Diameter Tolerance | ±0,01 – ±0,02 mm | Snæver tolerance sikrer korrekt tætningspasning og forhindrer lækage |
| Overfladeruhed (Ra) | 0,2 – 0,4 µm | Glat overflade reducerer slid på tætninger og forlænger cylinderens levetid |
| Krom tykkelse | 20 – 50 µm | Tilstrækkelig kromtykkelse sikrer langvarig slid- og korrosionsbeskyttelse |
| Overfladehårdhed | 600 – 750 HV (efter induktionshærdning) | Hård overflade modstår ridser og slid fra tætninger og forurenende stoffer |
| Trækstyrke | 600 – 1.200 MPa (afhængig af materiale) | Bestemmer stangens bæreevne og sikkerhedsmargin |
| Ligehed | ≤ 0,3 mm pr. meter | En bøjet stang forårsager ujævnt tætningsslid og cylinderbinding |
| Rundhed | ≤ 0,02 mm | Ude af runde stænger forårsager lokalt tætningsslid og lækage |
Mens solid stempelstangs er de mest almindelige, hule stænger bruges i nogle applikationer. Her er hvordan de sammenligner.
| Feature | Solid stempelstang | Hul stempelstang |
| Vægt | Tungere (helt solidt materiale) | Lettere (hul kerne sparer vægt) |
| Styrke-til-vægt-forhold | Lavere | Højere (bedre til rumfart, mobile applikationer) |
| Knækmodstand | Højere (fast tværsnit modstår bedre bøjning) | Lavere (thin wall is more susceptible to buckling under compression) |
| Fremstillingsomkostninger | Lavere (simpler to produce) | Højere (kræver boring/trepanering, mere kompleks bearbejdning) |
| Almindelige applikationer | Generel hydraulik, pneumatik, tunge maskiner | Luftfart, mobilt udstyr, vægtfølsomme applikationer |
Til de fleste industrielle anvendelser, solid stempelstangs er standardvalget på grund af deres enkelhed, styrke og omkostningseffektivitet. Hule stænger er kun værd at overveje, når vægtreduktion er en kritisk prioritet.
Solide stempelstænger findes i en lang række industrier og udstyr. Her er nogle af de mest almindelige applikationer.
Dette er den største ansøgning langt. I hydrauliske systemer – fra gravemaskiner og kraner til presser og sprøjtestøbemaskiner – er hydraulisk stempelstang overfører det hydrauliske tryk til lineær kraft. Disse stænger skal klare høje tryk (op til 350 bar eller mere) og fungerer ofte i barske udendørs miljøer.
I pneumatiske systemer, der anvendes i fabrikker og automationsudstyr, solid stempelstangs er standard. De lavere tryk (typisk 6-10 bar) giver mulighed for lettere belastningsstænger, men de høje cyklushastigheder (op til flere cyklusser pr. sekund) kræver fremragende overfladefinish og slidstyrke for at opretholde tætningens levetid.
Udstyr som gravearme, bulldozerblade og klippebrækkere bruger kraftigt solid stempelstangs . Disse applikationer påfører ekstreme belastninger, stødkræfter og slibende miljøer. Stænger i denne sektor er typisk lavet af legeret stål, induktionshærdet og stærkt forkromede.
Traktorer, mejetærskere og sprøjter bruger alle hydrauliske cylindre med solid stempelstangs . Disse stænger skal modstå korrosion fra gødning og kemikalier, hvilket gør rustfrit stål eller stærkt beskyttet kulstofstål til de foretrukne materialer.
Gaffeltrucks, lifte og materialehåndteringsudstyr er afhængige af solid stempelstangs i deres løftecylindre. Vægt er en faktor her, så nogle producenter bruger hule stænger, men solide stænger forbliver almindelige på grund af deres overlegne knækmodstand.
Bilproduktionslinjer bruger tusindvis af pneumatiske og hydrauliske cylindre. Solide stempelstænger i disse applikationer er de typisk mindre i diameter og præcisionsbearbejdede til højhastighedsdrift med høj cyklus.
Induktionshærdning er en varmebehandlingsproces, der almindeligvis anvendes til hydrauliske stempelstænger . Her er hvorfor det er så vigtigt.
Induktionshærdning hærder selektivt kun stangens overfladelag – typisk til en dybde på 1-3 mm – mens kernen efterlades i en sej, duktil tilstand. Overfladehårdheden når 600–750 HV, hvilket i høj grad forbedrer slidstyrken mod stangtætningen og eventuelle slibende partikler, der måtte være til stede. Det hærdede lag giver også et stærkere fundament for forkromningen, hvilket forhindrer krom i at "æggeskal" eller flage af under tung belastning.
Den induction hardening process is fast and highly controllable, making it well-suited for high-volume production. After hardening, the rod is ground to remove any distortion and achieve the final diameter tolerance.
Den overwhelming majority of hydrauliske stempelstænger er hårdforkromede. Forkromning giver en hård overflade med lav friktion, der dramatisk reducerer slid på både stangen og stangtætningen. Det giver også fremragende korrosionsbestandighed.
Typisk hårdkromtykkelse for stempelstænger er 20 til 50 µm. Tykkere krom er ikke nødvendigvis bedre – ud over et vist punkt bliver kromlaget skørt og kan revne under stress. Pletteringsprocessen skal kontrolleres omhyggeligt for at sikre ensartet tykkelse, god vedhæftning og minimal porøsitet.
Til særligt barske miljøer - som saltvandseksponering eller meget sure forhold - findes der alternativer til forkromning. Nikkel-krombelægning eller strømløs nikkelbelægning kan give overlegen korrosionsbestandighed, dog til en højere pris. Til fødevaregodkendte applikationer bruger nogle producenter proprietære keramiske belægninger eller specialiserede rustfri stålstænger.
Selv de bedste solid stempelstang holder ikke længe, hvis den ikke vedligeholdes ordentligt. Her er hvad du skal gøre for at forlænge levetiden på dine cylinderstænger.
Inspicer stangoverfladen regelmæssigt for tegn på ridser, huller eller korrosion. Selv mindre ridser kan føre til tætningslækage. Hvis du bemærker skade, skal du undersøge årsagen – det kan være forurening i cylinderen, fejljustering eller utilstrækkelig ydeevne af viskertætningen.
Den external part of the rod is exposed to the environment. Wipe it clean before retracting it into the cylinder. This prevents dirt, grit, and moisture from being pulled past the wiper seal and into the cylinder, where they can damage the rod and seals.
Den wiper seal (or scraper seal) is the first line of defense against contamination. If you notice the rod coming back dirty or with a film of oil on it, the wiper seal may be worn and need replacing.
Hydraulikcylindre smøres typisk af selve hydraulikvæsken. Men i pneumatiske cylindre eller i applikationer, hvor cylinderen bruges sjældent, kan det være nødvendigt at påføre et let lag passende olie på den blottede stang for at forhindre korrosion. Pas på ikke at overdrive det – for meget olie kan tiltrække snavs.
En af de mest almindelige årsager til for tidlig stangsvigt er sidebelastning - når cylinderen er forkert justeret med belastningen. Dette får stangen til at bøje eller slides ujævnt, hvilket hurtigt ødelægger stangen og tætningerne. Kontroller altid cylinderjusteringen under installationen og foretag justeringer om nødvendigt.
At vælge den rigtige leverandør til din solid stempelstang er lige så vigtigt som at vælge de rigtige specifikationer. Her er nogle faktorer at overveje.
A solid stempelstang kan virke som en simpel komponent, men det er en af de mest kritiske dele af ethvert hydraulisk eller pneumatisk system. At få materialet, fremstillingsprocessen og specifikationerne rigtigt kan betyde forskellen mellem mange års problemfri drift og hyppig, kostbar nedetid.
Når du vælger en solid stempelstang , ikke skære hjørner. Vælg det rigtige materiale til dit miljø, angiv passende hårdhed og kromtykkelse, og samarbejd med en leverandør, der kan levere den nødvendige kvalitetsdokumentation. Og når stangen er i brug, skal du vedligeholde den ordentligt - hold den ren, overvåg for slid, og løs eventuelle problemer, før de bliver til store problemer.
Med de rigtige valg og ordentlig pleje, en høj kvalitet solid stempelstang vil levere pålidelig ydeevne i årevis, holde dit udstyr kørende og dine produktionslinjer i bevægelse.
Kontakt os
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Tag kontakt
Mobil