2026-07-03
Hvis du nogensinde har haft en hydraulisk cylinderfejl tidligt, er der en god chance for, at grundårsagen spores tilbage til stempelstangen, ikke tætningerne eller cylinderkroppen. Præcisions stempelstangsbehandling er det, der afgør, om en stang holder sig under gentagne trykcyklusser eller begynder at lække og skure inden for måneder. Denne vejledning nedbryder, hvad der faktisk går ind i præcisionsstempelstangsbehandling, hvorfor hvert trin betyder noget, og hvad man skal kontrollere, før man accepterer et parti fra en leverandør.
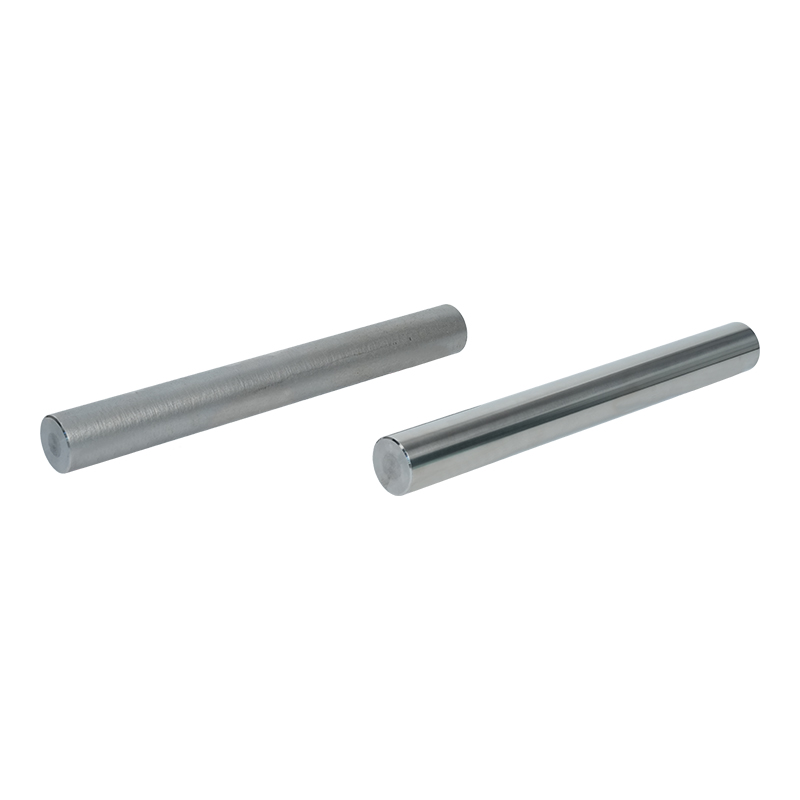
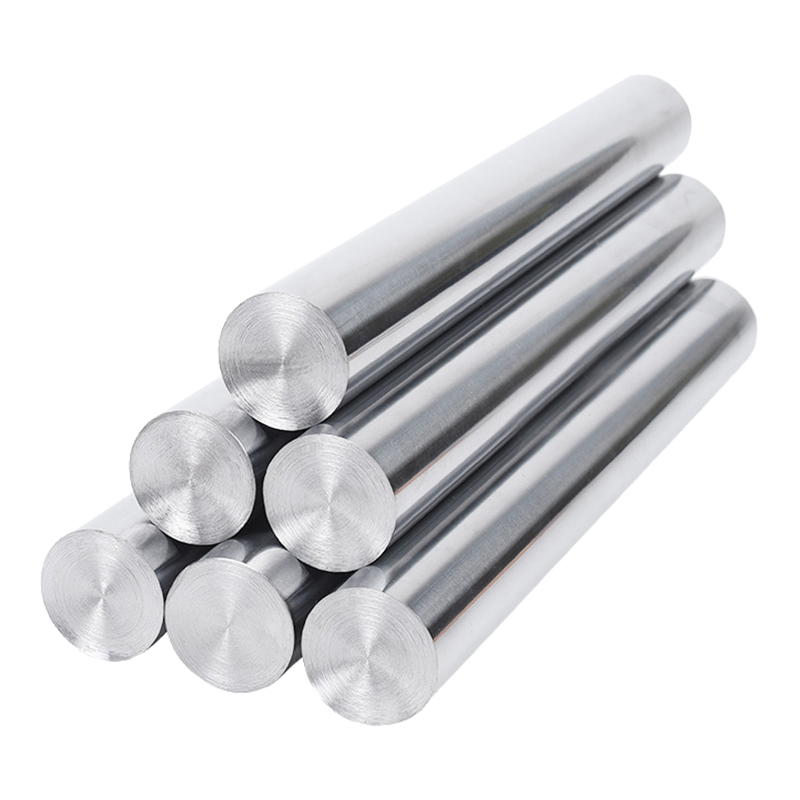
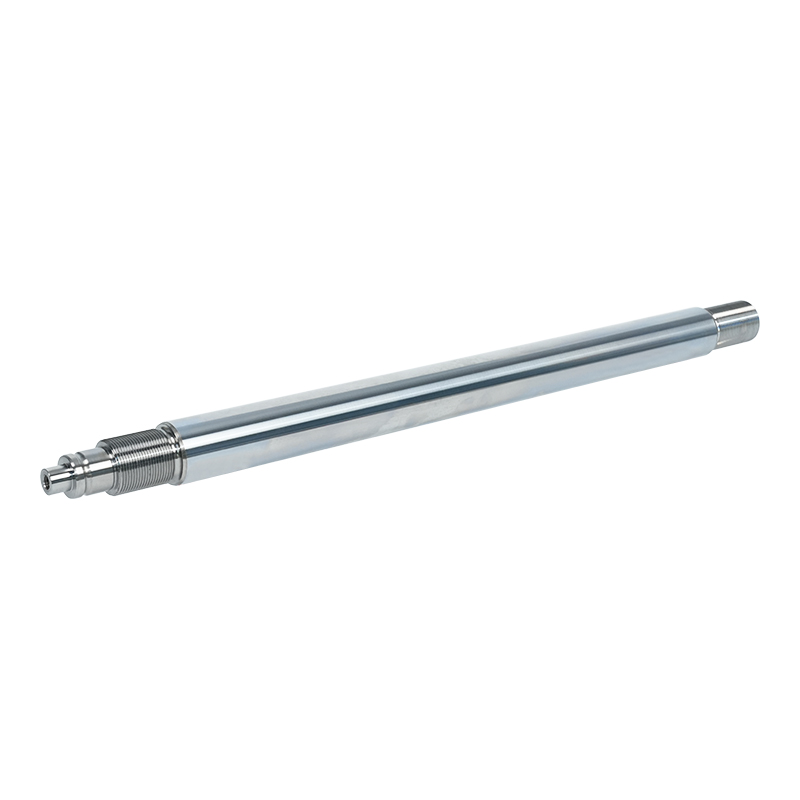
En stempelstang er ikke bare en metalstang, der bevæger sig ind og ud af en cylinder. Det er en bærende, trykforseglende komponent, der skal overleve tusinder eller millioner af forlængelses- og tilbagetrækningscyklusser uden at miste sin form, overfladefinish eller ligehed. Selv en lille afvigelse i rundhed eller overfladeruhed kan fremskynde tætningsslid, tillade væske at passere eller få stangen til at bøje under sidebelastning. Det er grunden til, at præcisionsstempelstangsbehandling ikke behandles som en valgfri opgradering i de fleste industrielle applikationer – det er et basiskrav for alt, der bruges i hydrauliske cylindre, aktuatorer eller tungt maskineri.
Omkostningsforskellen mellem en stang bearbejdet til løse tolerancer og en bearbejdet til præcisionsspecifikationer er normalt lille sammenlignet med omkostningerne ved for tidlig fejl. En stang, der fejler i marken, skal ikke bare udskiftes - det betyder ofte nedetid, udskiftning af tætninger og nogle gange skader på selve cylinderboringen.
Præcisions stempelstangsbehandling følger typisk en sekvens af bearbejdnings- og efterbehandlingstrin, der hver bygger på nøjagtigheden af den sidste. At springe over eller forhaste en af disse stadier har en tendens til at dukke op senere som et funktionelt problem.
Det rå stangmateriale vendes først på en drejebænk for at bringe det ned tæt på den endelige diameter, hvorved hovedparten af overskydende materiale fjernes og den grundlæggende cylindriske form etableres. Denne fase danner grundlaget for hvert senere trin, så runout og konsistens her betyder noget, selvom overfladefinishen stadig er ru på dette tidspunkt.
Efter drejning går stangen gennem centerløs eller cylindrisk slibning for at bringe diameteren inden for en stram tolerance og forbedre retheden. Slibning er der, hvor det meste af den dimensionelle præcision faktisk opnås, da det fjerner de små uoverensstemmelser, der efterlades ved drejning, og giver en meget finere overfladefinish.
Et poleringspas forfiner overfladen yderligere og målretter mod de lave overfladeruhedsværdier, der kræves for god tætningskontakt. Dette trin påvirker direkte, hvor godt stangen interagerer med hydrauliske tætninger - en stang, der er for ru, vil slide tætninger hurtigt ned, mens en, der er alt for glat på den forkerte måde, faktisk kan reducere smørefastholdelsen.
Især lange stænger kan udvikle små bøjninger under tidligere bearbejdnings- eller varmebehandlingstrin. En opretningsproces, der ofte udføres mekanisk under kontrolleret tryk, korrigerer dette før den endelige inspektion, så stangen fungerer konsekvent i hele sin længde under belastning.
Bearbejdning alene gør ikke en stempelstang klar til krævende applikationer. Overfladebehandlinger tilføjer den hårdhed, korrosionsbestandighed og slidbeskyttelse, som råbearbejdet stål ikke har alene. Forskellige behandlinger passer til forskellige driftsmiljøer, og at vælge den forkerte er en almindelig årsag til tidlig stangfejl.
| Behandling | Hovedfordel | Typisk brugstilfælde |
| Hård forkromning | Høj slidstyrke, god korrosionsbeskyttelse | Generelle hydrauliske cylindre |
| Nikkel-krom belægning | Forbedret korrosionsbestandighed i forhold til standard krom | Marine, offshore og fugtige miljøer |
| Induktionshærdning | Øget overfladehårdhed samtidig med at en hård kerne bevares | Tungt industrielt og mobilt udstyr |
| Keramisk belægning | Fremragende slid- og kemikalieresistens | Aggressive kemiske eller højcykliske miljøer |
| Nitrering | Dyb overfladehårdhed uden væsentlige dimensionsændringer | Præcisionsapplikationer, der er følsomme over for forvrængning |
Når du vurderer en leverandørs præcisionsstempelstangsbehandlingskapacitet, fortæller nogle få målbare specifikationer dig langt mere end en generel påstand om "høj præcision". Disse tal er værd at spørge direkte om.
De fleste stempelstangsfejl kan spores tilbage til en mangel i et af de ovenfor beskrevne behandlingstrin. Stænger, der er slebet inkonsekvent, viser ofte ujævne slidmønstre, når de først er installeret, da tætningen kommer i kontakt med en lidt uregelmæssig overflade ved hvert slag. Dårlig opretning efterlader stænger udsat for sidebelastning under tryk, hvilket accelererer både tætningsslid og stangtræthed over tid.
Belægningsproblemer er et andet hyppigt problem, især når belægningstykkelsen er inkonsekvent eller vedhæftningen er svag. En belægning, der flager eller slides igennem for tidligt, udsætter basismetallet for korrosion, hvilket hurtigt kan forvandle en lille overfladefejl til en stang, der skal udskiftes fuldstændigt. At vælge en leverandør, der dokumenterer og kontrollerer hver af disse variabler, er normalt forskellen mellem en stang, der holder i årevis, og en, der forårsager gentagne vedligeholdelsesproblemer.
Før du forpligter dig til en leverandør til præcisionsstempelstangsbehandling, er det værd at få klare svar på et par praktiske spørgsmål i stedet for at stole på generelle markedsføringspåstande.
Præcisions stempelstangsbearbejdning er ikke et enkelt trin, du kan markere af en liste – det er en kæde af bearbejdnings- og efterbehandlingsbeslutninger, som alle skal holde sammen. En stang, der er perfekt slebet, men dårligt belagt, vil fejle lige så hurtigt som en, der er belagt godt, men slebet inkonsekvent. At få klar dokumentation og målbare tolerancer fra en leverandør foran er den mest pålidelige måde at undgå at finde ud af om et svagt led, efter at stangen allerede er i drift.
Kontakt os
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Tag kontakt
Mobil