2026-09-15
En hydraulisk gravemaskine blev taget ud af drift efter 3.000 timer, fordi dens cylinderstang var udhulet og havde ridset forseglingen. Det oprindelige designmål havde været 8.000 timer. Målinger viste, at overfladeruheden var fordoblet i slidzonen, og kromlaget var slidt igennem til basisstål to steder. Fejlen var ikke en fabrikationsfejl. Det var et stangspecifikationsproblem.
Stempelstangen er den enkeltkomponent, der mest bestemmer hydraulikcylinderens levetid. Den overfører kraft, styrer stemplet og sørger for tætningsfladen til stangforskruningen. Når stangoverfladen forringes, følger tætningslækage og forurening hurtigt. Ingeniører, der matcher stangmateriale, belægning og finish til det faktiske driftsmiljø, undgår disse tidlige fejl. Denne artikel dækker disse tre beslutninger og de praktiske tolerancer bag dem.
A hydraulisk stempelstang forbinder stemplet inde i cylinderløbet med den eksterne belastning. Det konverterer væsketryk til lineær mekanisk kraft. I drift skal det:
Stangen er den eneste cylinderkomponent, der udsættes for både det hydrauliske kredsløb og den udendørs atmosfære. Den dobbelte eksponering er grunden til, at materialevalg og overfladebehandling vejer så meget.
De fleste hydrauliske stempelstænger er bearbejdet af medium-carbon stål såsom C45 eller tilsvarende. Emnet er induktionshærdet før slibning for at skabe en slidstærk overfladebeholder, mens kernen holdes hård nok til at absorbere stødbelastninger. Rustfri stålkvaliteter bruges, når korrosionsbestandigheden opvejer omkostningerne, men deres lavere hårdhed betyder normalt, at en belægning skal tilføjes for acceptabelt slid.
Fremstillingssekvensen sætter kvalitetsloftet. Stænger drejes, varmebehandles, slibes og derefter poleres. Slibning fjerner varmebehandlingsforvrængning og opnår den rundhed og ligehed, som tætninger er afhængige af. Polering bringer overfladeruhed ned til et område, som tætningen kan klare over en lang levetid.
Ligehed betyder lige så meget som finish. En stang, der er lige inden for 0,05 mm pr. meter, men som har en ru jordoverflade, vil stadig slide tætninger hurtigt. En stang med en spejlfinish men 0,2 mm bue skaber ujævn belastning af kirtlen og lækager. Begge parametre skal holdes, hvorfor præcision stempelstang behandling fortjener nøje opmærksomhed, før en specifikation skrives.
Solide stænger er standard for de fleste cylindre, fordi de tilbyder den højeste bøjningsstivhed pr. omkostningsenhed. Hule stænger optræder i to situationer: når vægtreduktion betyder noget, såsom i mobile udstyrsbomme, eller når selve stangen skal have en intern oliepassage. En hul stang sparer betydelig vægt, mens den bibeholder det meste af bøjningsstivheden af samme udvendige diameter.
Hvis designet kræver en solid stang med stramt kontrolleret finish og geometri, sætter specificering af en solid stang med præcision finish en klar kvalitetsbasislinje. Anvendelser, der har brug for en intern oliebane eller reduceret masse, er bedre tjent med en hul stempelstang.
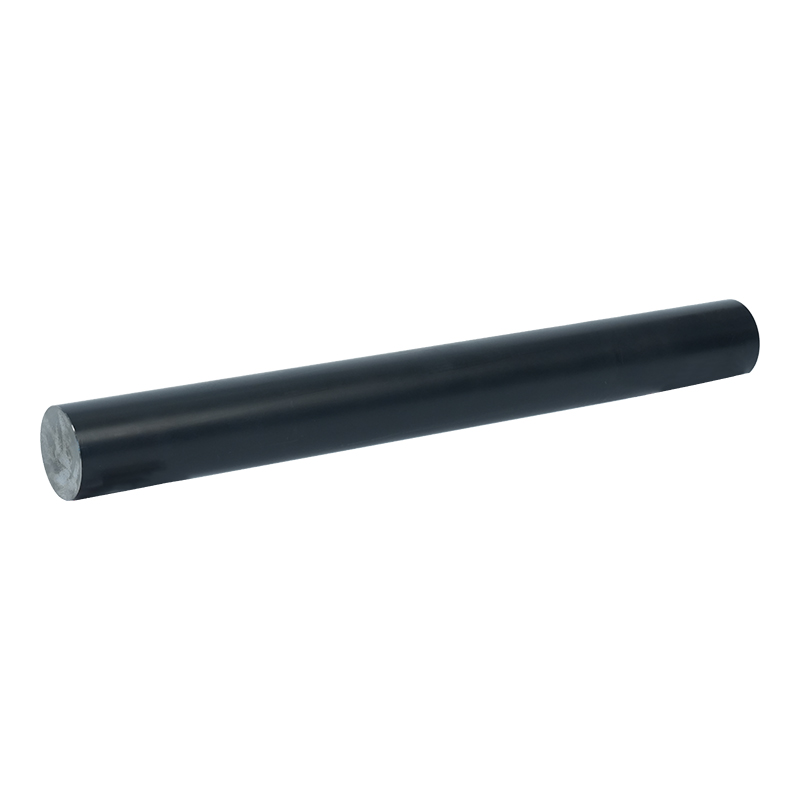
 Præcisionsfinish legeret stål massiv stempelstang Denne solide stang tilbyder stram dimensionsnøjagtighed og en glat jordoverflade, der understøtter pålidelig tætningsydelse i krævende hydrauliske og mekaniske systemer, med skræddersyet bearbejdning tilgængelig efter tegninger. Se produkt →
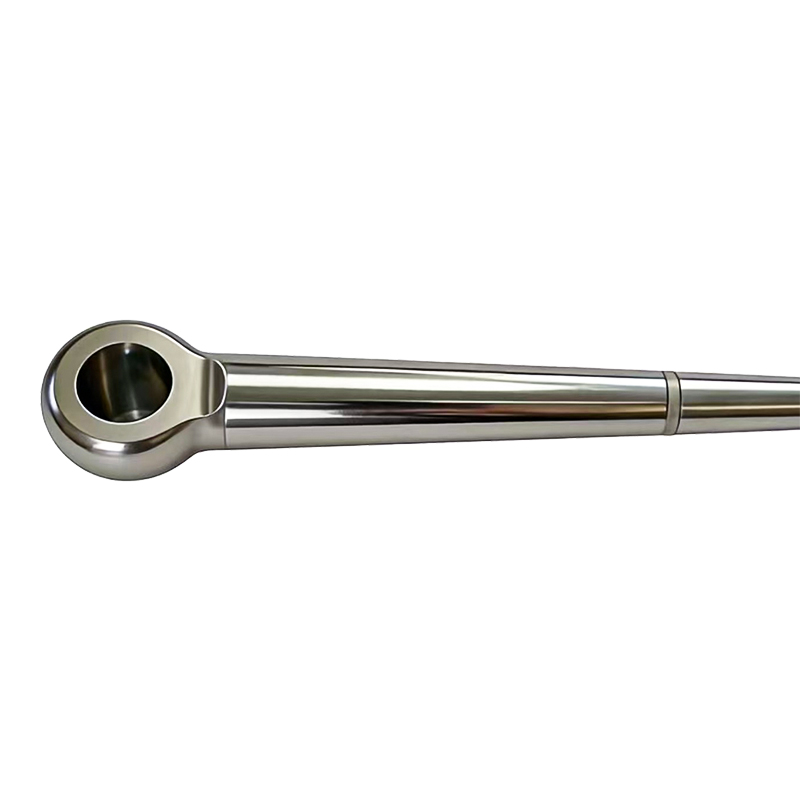
 Hårdforkromet hul stempelstang Et vægtreducerende hult design med indvendige kanaler, tilgængelig med hårdforkromning for slidstyrke, velegnet til kompakte hydrauliske systemer, hvor der er behov for reduceret masse og føring. Se produkt →
Stangtætninger kører direkte på stempelstangens overflade. Tætningslæben har brug for en overflade, der er glat nok til at undgå slibende slid, men med tilstrækkelig mikroruhed til at bære en smørende film. I praksis bliver hydrauliske stempelstænger slibet og poleret til en ruhed på ca. Ra 0,2 til 0,4 µm. Alt mere groft slider tætningslæben; alt væsentligt glattere kan udsulte forseglingen af olie og øge friktionen.
Rundhed og rethed styrer mellemrummet mellem stangen og kirtlen. Overdreven ovalitet skaber et stort mellemrum på den ene side og interferens på den anden. Over tid vil pakningslejet og tætningen se ujævn belastning, hvilket giver lokalt slid og til sidst en synlig lækagebane. Dette er grunden til, at stangfabrikanter holder rundhed og rethed inden for et par hundrededele af en millimeter i stedet for at stole på overfladetekstur alene.
| Parameter | Typisk specifikation | Effekt på ydeevne |
|---|---|---|
| Overfladeruhed Ra | 0,2 til 0,4 µm | Tætningsslid og friktion |
| Ligehed | Maks. 0,05 mm/m | Glandbelastningsfordeling |
| Rundhed | Maks. 0,02 mm | Ensartet tætningsspalte |
| Diameter tolerance | f7 til h8 | Passer med pakning og pakninger |
Barslebet stål, selv induktionshærdet, er ikke nok til de fleste hydrauliske applikationer. Stangen er udsat for fugt, saltspray, rengøringskemikalier og slibende støv. Et belægningssystem skal give hårdhed for slidstyrke, korrosionsbeskyttelse af basisstålet og kompatibilitet med tætningsmaterialet.
Hård krom er industriens baseline. Det er hårdt, omkring 800 til 1000 HV, har en lav friktionskoefficient over for typiske tætningsforbindelser og kan påføres i kontrollerede tykkelser fra 20 til 50 µm. Til rene indendørsmiljøer er hård krom den billigste løsning med velforstået ydeevne.
I marine- og udendørsudstyr giver et duplex-lag af mælkehvidt krom efterfulgt af hårdt krom bedre korrosionsbestandighed end enkeltlags hård krom. Nikkel plus hårdt kromsystemer opfører sig på samme måde under saltfyldte forhold. Disse belægninger koster mere, men de forlænger serviceintervaller, hvor eksponeringen er aggressiv.
Keramiske belægninger giver væsentligt højere hårdhed og korrosionsbestandighed til anvendelser med meget slid og høj korrosion. Laserbeklædning anvender et metallurgisk bundet overtræk og er også standardvejen til reparation af beskadigede stænger. QPQ (quench-polish-quench) nitrering giver et billigere alternativ med gode slidegenskaber, selvom den hærdede sag er tyndere.
For de fleste cylindre til generelle formål forbliver en hårdkrombelagt stang den praktiske standard, fordi dens produktionsadfærd er veldokumenteret, og dens pris pr. driftstime er lav.
| Belægningssystem | Typisk hårdhed (HV) | Korrosionsbestandighed | Typisk tykkelse |
|---|---|---|---|
| Hård krom | 800 til 1000 | Godt | 20 til 50 µm |
| Mælkehvid hård krom | 800 til 1000 | Meget godt | 30 til 60 µm |
| Nikkel hård krom | 800 til 1000 | Meget godt | 30 til 60 µm |
| Keramik | 1000 til 1400 | Fremragende | 100 til 300 µm |
| Laserbeklædning | 700 til 900 | Fremragende | 300 til 1000 µm |
| QPQ | 500 til 700 | Godt | 10 til 30 µm |
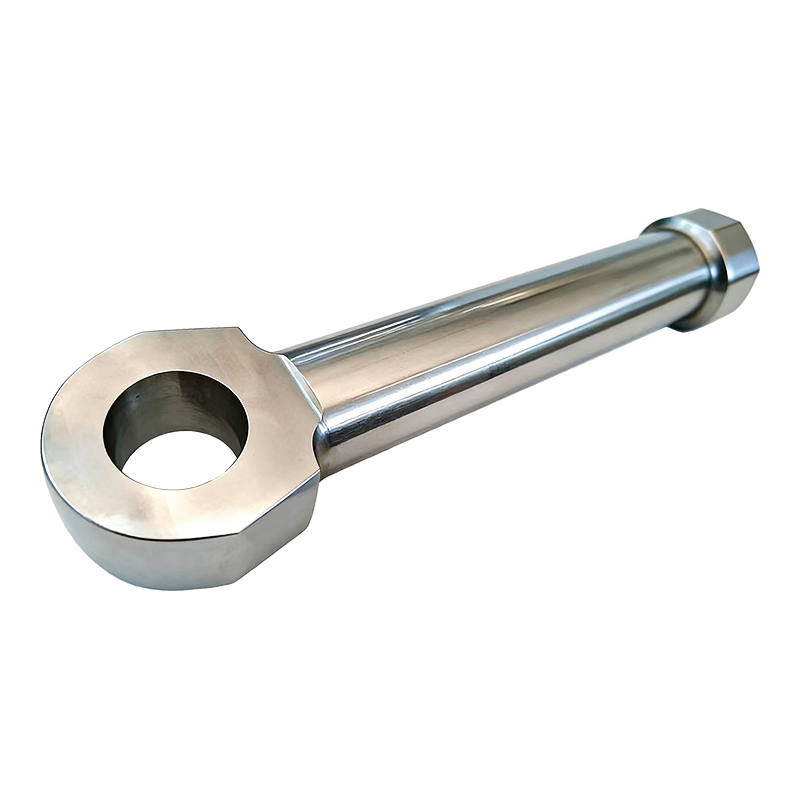
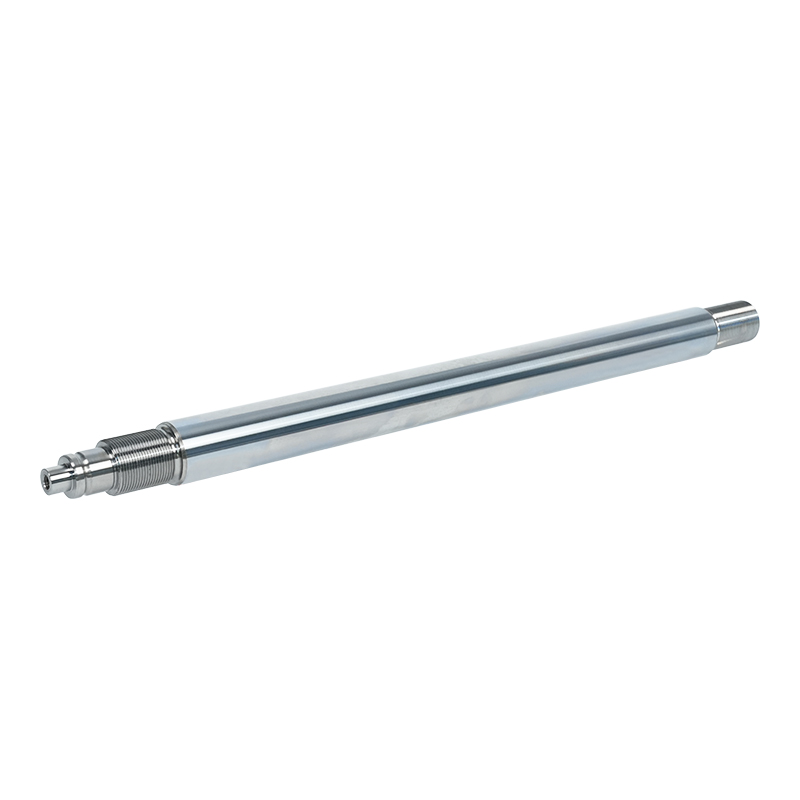
Hårdforkromet stempelstang Galvaniseret krom giver høj hårdhed og korrosionsbestandighed, hvilket gør denne stang til en praktisk standard for generelle cylindre, hvor dokumenteret ydeevne og lave omkostninger pr. driftstime er vigtige. Se produkt → Valg af belægning ændrer den bearbejdede stangdiameter, tætningskompatibilitet og enhedsomkostninger. Hård krom påføres med 20 til 50 µm pr. side, så basisstålet er bearbejdet i undermål for at modtage det belagte lag. Keramik- og laserbeklædning kræver forskellig overfladeforberedelse og sædvanligvis en efterbelægningsslibning for at genoprette de endelige dimensioner. Forseglingsemballagen skal også være kompatibel med belægningskemien.
I praksis skal du specificere driftsmiljøet først, cyklusfrekvensen for det andet og omkostningsmålet for det tredje. En standard hård kromstang fungerer godt i rene, indendørs hydrauliske presser. Den samme stang svigter tidligt på en dregning eller en mineskovl. Det er ikke en væsentlig fejl; det er en specifikation uoverensstemmelse.
Når du køber stænger, skal du se ud over enhedsprisen. Proceskontrol driver garantiomkostningerne for den endelige cylinder. Spørg om induktionshærdningskonsistens, slibe- og poleringsevne, ensartet belægningstykkelse og dokumenterede inspektionsoptegnelser. ISO 9001-certificering er en baseline, ikke en differentiator.
En leverandør, der driver sine egne slibe-, polerings- og galvaniseringslinjer, har direkte kontrol over de parametre, der bestemmer stangens levetid, i stedet for at koordinere flere underleverandører. Wuxi Qunke Maskiner følger denne integrerede model og leverer præcisionsstempelstænger, coatede stænger og komplette hydrauliske cylindre fra et enkelt anlæg, der spænder over mere end 25.000 kvadratmeter.
For ingeniørmaskiner kommer stangen ind i cylinderen som en leveret komponent, og tilpasningen til tætningssystemet skal planlægges tidligt. Matchende oliecylindre i ingeniørmaskineri er praktisk læsning for hold, der færdiggør stang- og tætningsspecifikationer sammen.
Kontakt os
+86-137-0618-5800
No. 3 Dujuan West Road, Hudai Town, Binhu District, Wuxi City, Jiangsu Province
Tag kontakt
Mobil